
 Français
 English
 Deutsch
 Español
06-07-2026
Welke 3D-printtechnologie kiezen? FDM, hars, HT
Samengevat: Voor een functioneel en robuust onderdeel met een beheerst budget volstaat FDM in de meeste gevallen. Hars (SLA) wint wanneer fijne details en een mooi oppervlak nodig zijn. En zodra er sterke temperatuur- of chemische belastingen zijn, moet men overstappen op hogetemperatuurfilamenten zoals PEEK of ULTEM. Alles draait om het werkelijke gebruik van het onderdeel.
De juiste 3D-printtechnologie kiezen is al de helft van het werk. Of u nu ontwerpt in een studiebureau of gewoon een onderdeel te laten maken hebt, deze gids helpt u beslissen op basis van uw onderdeel, niet op basis van de machine die u zou kopen: bij Symbio3D printen wij voor u.
De drie grote families
FDM (gesmolten filament) legt een gesmolten kunststofdraad laag na laag neer. Het is de meest veelzijdige en voordeligste oplossing, van functioneel prototype tot gebruiksonderdeel. Men vindt er PLA, PETG, ABS en ASA, nylon (PA), PC, TPU en vezelcomposieten. Zie onze pagina FDM 3D-printen.
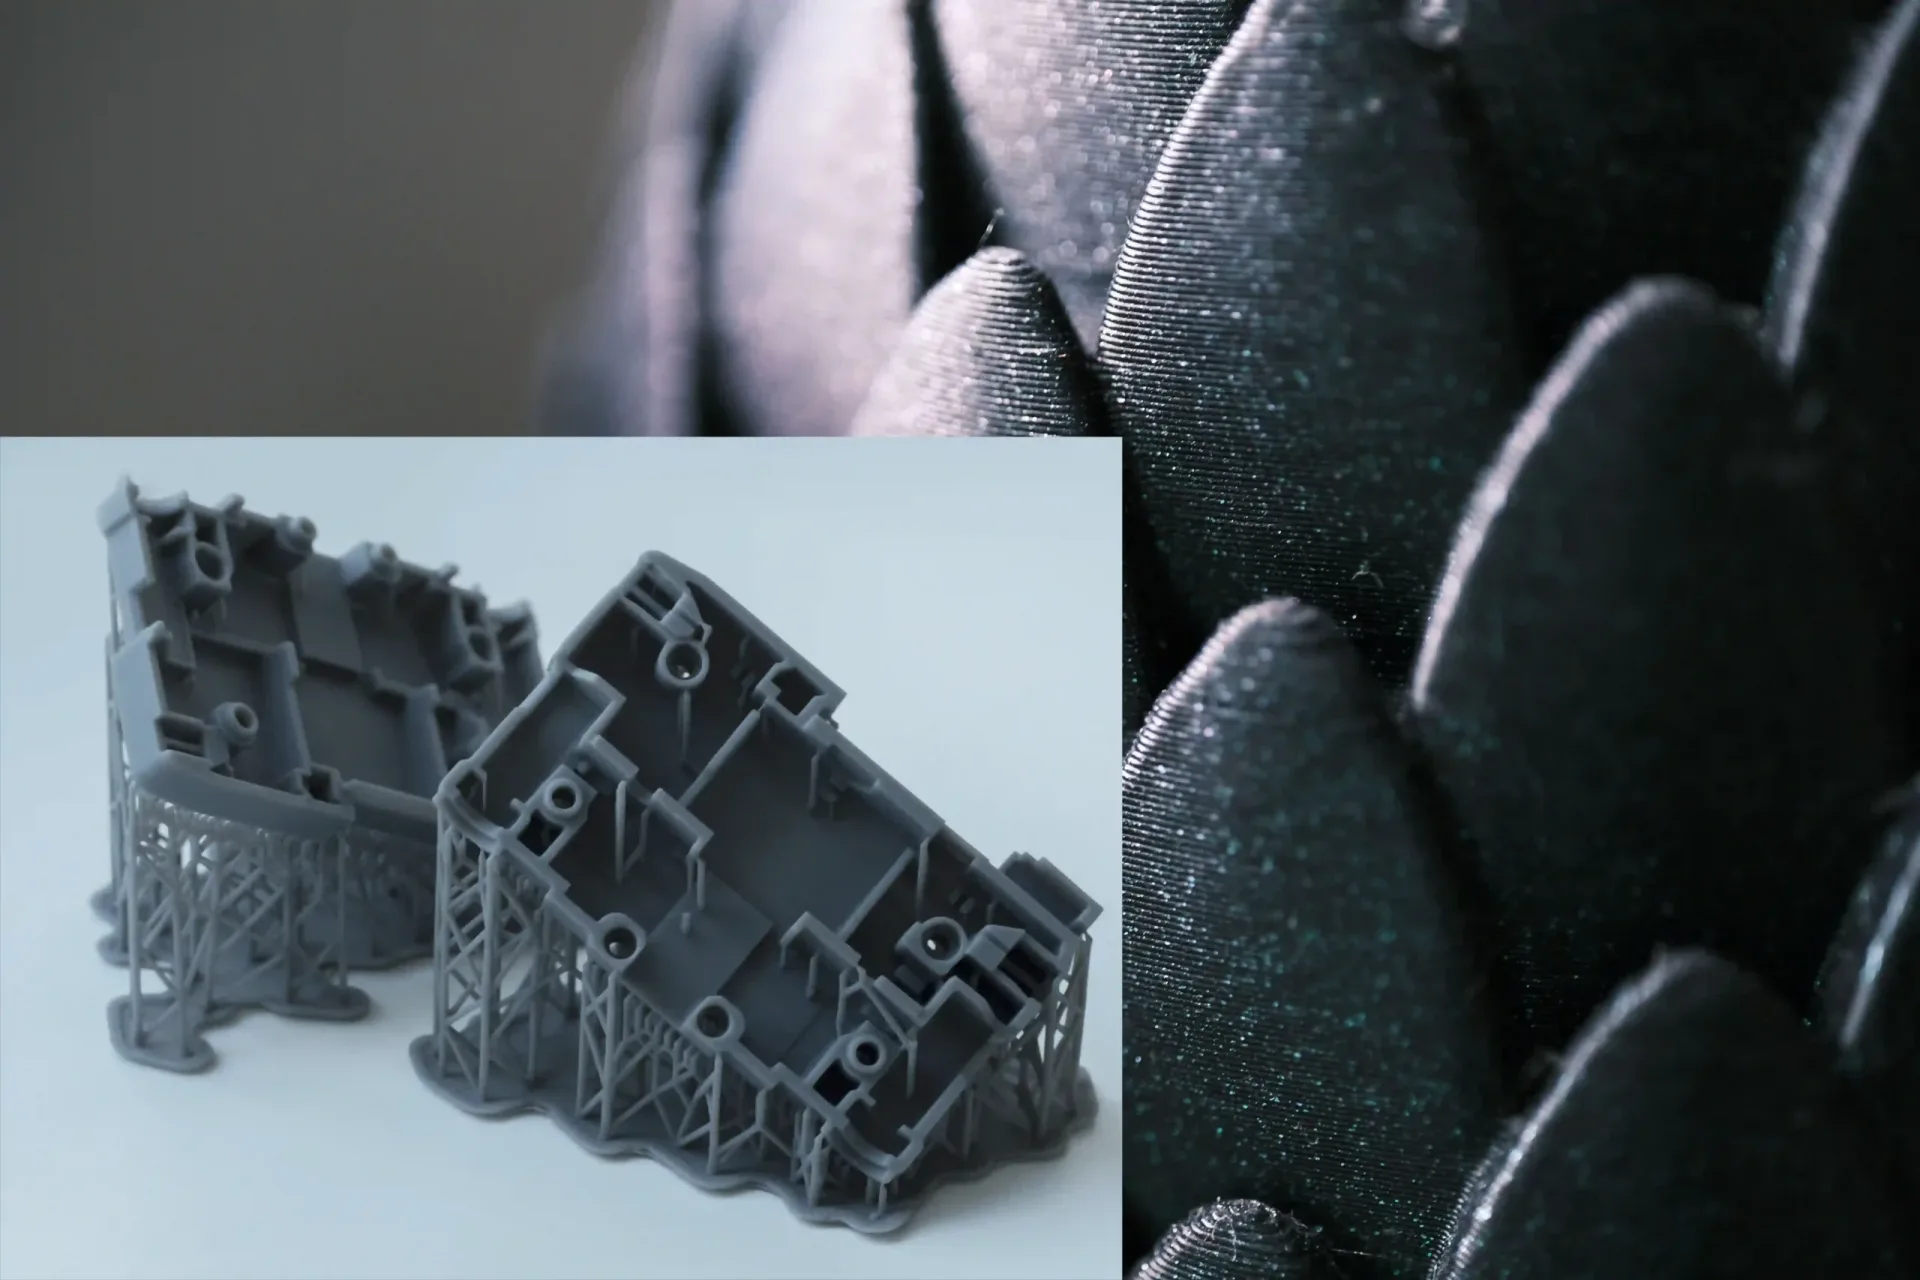
Hars, of stereolithografie (SLA), hardt een vloeibare hars uit met laser of uv. Zijn lagen gaan tot 30 micron, tegenover 80 tot 340 bij FDM, wat het de fijnste details en gladde oppervlakken geeft. Het eindresultaat lijkt op spuitgieten. Zie onze pagina hars 3D-printen.
Hogetemperatuurfilamenten (PEEK, PEKK, PEI/ULTEM, PPSU) behouden hun eigenschappen boven 150 tot 250 °C, zijn bestand tegen chemicaliën en zijn vaak zelfdovend. Daar zit ons verschil: weinig werkplaatsen beheersen deze materialen echt. Zie onze hogetemperatuurgids.
De technologieën vergelijken: de zes criteria die tellen
- Precisie. Hars ligt duidelijk voor op FDM en hoge temperatuur, met lagen tot 30 micron.
- Oppervlaktekwaliteit. Hars komt glad en gebruiksklaar uit de machine. FDM en hoge temperatuur laten laagstrepen na, die men verzacht bij de nabewerking.
- Mechanische sterkte. Hoge temperatuur domineert, vóór FDM (nylon, PC); standaardhars blijft brosser.
- Temperatuurbestendigheid. Hoge temperatuur gaat tot 250 °C, FDM houdt tussen 50 en 105 °C, hars tussen 50 en 80 °C.
- Materiaalkeuze. FDM biedt de breedste catalogus (meer dan 50 bij ons). Hars bestaat in gespecialiseerde gamma's, hoge temperatuur in technische polymeren.
- Kost en termijn. FDM blijft het betaalbaarst, hars zit in het midden, hoge temperatuur is het duurst.
Vergelijkende tabel
| Criterium | FDM | Hars (SLA) | Hoge temperatuur |
|---|---|---|---|
| Precisie / detail | Goed | Uitstekend | Goed |
| Oppervlaktekwaliteit | Gestreept | Glad | Gestreept |
| Mechanische sterkte | Goed tot hoog | Gemiddeld | Zeer hoog |
| Temperatuurbestendigheid | 50-140 °C | 50-220 °C | tot 250 °C |
| Chemische bestendigheid | Gemiddeld | Laag | Hoog |
| Budget | € | €€ | €€€ |
| Ideaal voor | Functionele onderdelen | Precisie, esthetiek | Luchtvaart, medisch, industrie |
(Indicatieve waarden van temperatuurbestendigheid (naargelang het materiaal en de nabewerking). Raadpleeg ons voor een precieze toepassing.)
Welke technologie voor uw onderdeel?
Als budget en robuustheid primeren, ga dan voor FDM (PETG of ABS voor technisch werk, nylon voor mechanica). Voor fijne details of een mooi uiterlijk kiest u hars. We hebben ook harsen die gemaakt zijn voor tandwielen. Voor hitte, chemicaliën of zware belastingen is PEEK, PEKK of ULTEM nodig.
Als u twijfelt tussen stevigheid en precisie, beschrijf dan het werkelijke gebruik van het onderdeel: zijn bedrijfstemperatuur, de belasting die het ondergaat, de verwachte toleranties. Dat geeft de doorslag, en ons team kan u oriënteren. Eens de techno gekozen, denk er ook aan om uw 3D-bestand goed voor te bereiden voor het printen, toleranties inbegrepen.
Toepassingen per sector
In de luchtvaart gebruikt men ULTEM 9085 (vuur- en rookgecertificeerd) voor cabineonderdelen, steunen en mallen. In de medische sector dient biocompatibel PEEK voor instrumenten en implantaten, en PPSU voor autoclaveerbare onderdelen. In de industrie en de energiesector verdraagt hoge temperatuur hitte en chemicaliën, terwijl FDM gereedschap en mallen dekt. In de automobielsector gaat FDM naar functionele prototypes en hoge temperatuur naar onderdelen onder de motorkap. In design, ten slotte, geeft hars de meest gedetailleerde onderdelen.
Nabewerking en afwerking
Bij FDM verwijdert men de supports, schuurt men, maakt men ABS glad met acetondamp, en kan men schilderen. Bij hars gaat het onderdeel door een wasbeurt met alcohol en dan een uv-naharding, met voorzichtigheid te hanteren, vóór het verwijderen van de supports. Bij hoge temperatuur ontwikkelt een gloeibehandeling na het printen de kristalliniteit en de mechanische eigenschappen.
Wat kost 3D-printen?
De prijs hangt af van vier zaken: het materiaalvolume, de machinetijd, het materiaal (FDM is het goedkoopst, hoge temperatuur het duurst) en het aantal, aangezien de stukkost daalt in serie. Het eenvoudigst blijft om uw bestand te uploaden voor een directe offerte.
FAQ
Wat is de meest nauwkeurige 3D-technologie?
Hars (SLA), met lagen tot 25 micron en gladde oppervlakken. Het is de keuze voor onderdelen met fijne details.
Welke is het sterkst?
De hogetemperatuurfilamenten (PEEK, ULTEM) voor extreme belastingen. Voor courant gebruik zijn nylon en PC in FDM al zeer robuust.
FDM of hars voor een prototype?
FDM als het prototype mechanisch getest moet worden. Hars als het vooral visueel is of veel precisie vraagt.
Welke techno voor een onderdeel dat warm wordt?
Boven ongeveer 100 °C mikt u op PC of hoge temperatuur. Boven 150 °C dringen PEEK of ULTEM zich op.
Kan men kleine series maken met 3D-printen?
Ja, en het is vaak een voordelig alternatief voor spuitgieten voor kleine en middelgrote volumes.
Een onderdeel voor voedselcontact of medisch gebruik, kan dat?
Ja, met bepaalde kwaliteiten zoals PETG, ULTEM 1010 of PPSU. Vermeld de eis in uw aanvraag.
Een project in gedachten? Ontwerp uw onderdeel online zonder CAD-software, of vraag een offerte aan. Ons Franse team adviseert u het geschikte materiaal, van prototype tot serie.